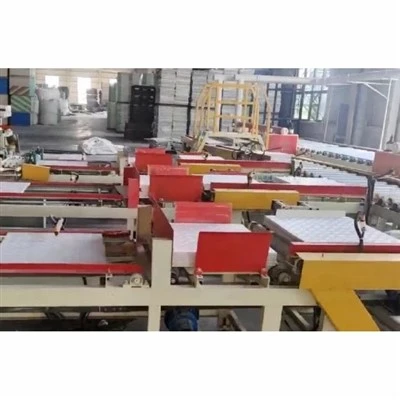
費用対効果が高く、美的で機能的な吊り天井に対する世界的な需要により、PVC 表面石膏天井タイルが現代の室内装飾の主要な選択肢として位置づけられています。商業オフィス、スーパーマーケット、学校、病院でよく見られるこれらのタイルは、耐湿性、断熱性、メンテナンスの容易さの理想的なバランスを提供します。
この有利な市場への参入または拡大を目指す建材メーカーは、中核となる製造技術、特にPVC 直面石膏天井タイル機械-高収益の投資への第一歩です。

PVC 面石膏天井タイル マシンとは何ですか?
A PVC対面石膏天井タイル生産ラインは、標準的な大型石膏ボード (1220×2440mm など) を、ラミネート加工されエッジテープで留められた小型の天井正方形 (通常は 600×600mm または 595×595mm) に変換するように設計された、高度に統合された自動システムです。
時間がかかり、気泡が発生しやすい手動ラミネートの代わりに、この工業用ラインは、自動洗浄、接着、PVC フィルム貼り付け、アルミ箔バッキング、精密マルチブレードソーイング、およびエッジシーリングを 1 つの連続したワークフローで実行します。
段階的な製造プロセス
プロ仕様の生産ラインでは、同期コンベア システムを利用して、基板をいくつかの重要な段階に導きます。
基板送りと表面洗浄
高効率ブロワーと回転ブラシローラーがベースボードの両面から石膏の粉塵や浮遊粒子をすべて除去します。接着剤の接着力を最大限に高めるには、完全にきれいな表面が不可欠です。
両面接着およびラミネート (コア段階)
表面(PVCフィルム): この機械は、特殊な水性またはホットメルト接着剤の均一な層を塗布します。次に、装飾用の帯電防止 PVC フィルムを広げ、耐久性の高いゴム製ラミネート ローラーを使用して前面に押し付けます。
裏面(アルミ箔): 同時にまたは順次、保護アルミニウム箔の層がボードの背面にラミネートされます。このフォイルは重要な役割を果たします。防湿層湿気が天井プレナムから石膏コアに浸透するのを防ぎます。
自動乾燥&硬化
積層ボードは加熱された乾燥トンネルまたは硬化コンベアフレームワークを通過し、切断段階の前に接着剤が完全に固まることを確認します。
高精度多刃ソーイング(小型化)
大きな積層板は自動的に 90 度回転され、2 セットの頑丈な多刃リッピングソーに供給されます。などの標準的な寸法にきれいにスライスされます。595×595mm、600×600mm、または603×603mm公差は±0.5mm以内です。
自動エッジテーピングとシーリング
石膏エッジは本質的にほこりが多く、壊れやすいものです。スライスされたタイルは即座にエッジバンディングセクションに入り、そこで特殊な PVC またはアルミニウムテープが 4 つの露出した生のエッジすべてをカバーします。これにより石膏の粉塵が密閉され、輸送中や設置中にエッジが欠けるのを防ぎます。
集塵&自動集積
切断プロセス全体を通じて、強力な工業用集塵システムがすべての石膏粉末を捕集します。最後に、真空吸盤ロボットまたは機械式リフトが、完成したタイルを梱包用のパレットにきちんと積み上げます。
購入者向けの重要な技術的考慮事項
PVC 石膏天井タイル機械を調達するとき、経験豊富な工場所有者は、単に最低価格ではなく、次の 3 つの重要な技術的側面に焦点を当てます。
ローラーの精度と圧力バランス: ラミネート ローラーが 1.22 メートルの幅全体に均等な圧力を加えないと、時間の経過とともに PVC フィルムにしわやエアポケットが発生します。
鋸刃の安定性: 石膏は研磨性が高いです。新しく貼り付けた PVC フィルムを引き裂くことなく確実にきれいに切断するには、高速のタングステンカーバイドチップ (TCT) ダイヤモンド鋸刃と頑丈なスピンドルが必要です。
接着剤の適合性: 従来の白接着剤 (PVAC) と高度なホットメルト PUR システムのどちらを選択するかは、機械構成 (加熱要件) と熱帯気候における最終タイルの耐熱性の両方に影響します。
生産能力を向上させる
最新の自動化された PVC 表面石膏天井タイル ラインに投資することで、メーカーは人件費を最小限に抑え、材料スクラップ率を大幅に削減し、厳格な国際商業建築基準を満たす製品を提供できるようになります。